WIR GEBEN STAHL FORM...

WIR GEBEN STAHL FORM...
In der modernen Industrie kann selbst ein scheinbar einfaches Bauteil wie ein gebogenes Metallrohr eine erhebliche technologische Herausforderung darstellen. Besonders dann, wenn es mehrere Biegungen aufweisen, seine Richtung in verschiedenen Ebenen ändern, exakte Abmessungen einhalten und perfekt zu den übrigen Teilen einer Konstruktion passen muss. In solchen Fällen stoßen herkömmliche Bearbeitungsverfahren häufig an ihre Grenzen.
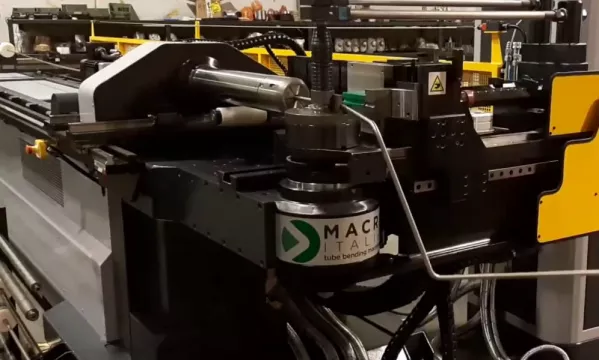
Eine Lösung bietet das CNC-Rohrbiegen, mit dem sich komplexe Geometrien bei hoher Präzision und Wiederholgenauigkeit herstellen lassen. Eine der Maschinen, die für solche Aufgaben eingesetzt werden, ist die sechsachsige Rohrbiegemaschine Macri Italia PROVAR 6-65 U-D, die zum Maschinenpark von BAPRO-MET gehört.
Diese technologisch fortschrittliche Anlage ermöglicht das automatische Umformen von Metallrohren und -profilen. Sie verbindet eine präzise Bewegungssteuerung mit flexiblen Programmiermöglichkeiten und technischen Lösungen, die das Risiko von Materialverformungen reduzieren.
Warum macht die numerische Steuerung von sechs Achsen einen so großen Unterschied? Wie entstehen dreidimensionale Rohrbauteile und welche Faktoren bestimmen die Qualität des fertigen Werkstücks?
Beim Rohrbiegen denkt man meist daran, einem geraden Metallrohr eine bestimmte Krümmung zu verleihen. Tatsächlich erfordern moderne Industriekonstruktionen jedoch wesentlich komplexere Formen.
Stellen wir uns ein Metallrohr vor, das Teil der Abgasanlage eines Fahrzeugs ist. Es muss andere Komponenten umgehen, in einen begrenzten Bauraum passen und mit weiteren Teilen des Systems verbunden werden. Jede Biegung muss sich an der richtigen Stelle befinden, und selbst eine geringe Winkelabweichung kann die Montage erschweren.
Ähnliche Anforderungen gelten für Möbelgestelle, Konstruktionen von Landmaschinen, Fitnessgeräte oder Rohrsysteme, die in der Industrie eingesetzt werden.
Deshalb besteht modernes Rohrbiegen nicht ausschließlich in der mechanischen Verformung des Materials. Vielmehr handelt es sich um einen kontrollierten technologischen Prozess, bei dem Geometrie, Materialeigenschaften, Werkzeugauswahl und Reihenfolge der Bearbeitungsschritte optimal aufeinander abgestimmt sein müssen.
Die CNC-Technologie ermöglicht es, diese Zusammenhänge zu programmieren und dadurch selbst sehr komplexe dreidimensionale Bauteile herzustellen.
Die Macri Italia PROVAR 6-65 U-D ist eine vollautomatische Maschine für das präzise Biegen von Rohren und Profilen. Ein wesentliches Merkmal ist der Einsatz von sechs numerisch gesteuerten Achsen, die für die einzelnen Bewegungen während des Biegeprozesses verantwortlich sind.
Die Maschine ist für die Bearbeitung von Rohren mit einem Durchmesser von bis zu 65 mm ausgelegt. Die tatsächlichen Biegemöglichkeiten hängen jedoch auch von der Wandstärke, der Materialart, dem Biegeradius und den eingesetzten Werkzeugen ab.
Die sechs CNC-Achsen übernehmen folgende Aufgaben:
Durch das Zusammenspiel dieser Achsen kann die Maschine komplexe Biegesequenzen ausführen, ohne dass das Rohr nach jedem Bearbeitungsschritt manuell neu positioniert werden muss.
Dies ist besonders bei der Herstellung dreidimensionaler Bauteile wichtig, bei denen die einzelnen Biegungen in genau definierten Winkeln zueinander angeordnet sein müssen.
Der größte Vorteil des erweiterten Steuerungssystems besteht darin, dass zahlreiche Prozessparameter gleichzeitig kontrolliert werden können.
Bei herkömmlichen Bearbeitungsverfahren kann die Herstellung eines komplexen Bauteils mehrere separate Arbeitsschritte, ein erneutes Einspannen des Materials und zusätzliche Positioniervorgänge erfordern. Jeder dieser Schritte verlängert die Produktionszeit und erhöht das Risiko von Ungenauigkeiten.
Bei einer sechsachsigen Rohrbiegemaschine lassen sich viele dieser Vorgänge in einem einzigen programmierten Zyklus zusammenfassen.
Daraus ergeben sich konkrete Vorteile:
Damit eignet sich diese Technologie sowohl für die Serienproduktion als auch für die Umsetzung besonders anspruchsvoller Projekte.
Die Leistungsfähigkeit einer modernen CNC-Rohrbiegemaschine zeigt sich besonders deutlich anhand ihrer technischen Parameter. Beim Modell Macri Italia PROVAR 6-65 U-D sind vor allem der bearbeitbare Rohrdurchmesser, die Arbeitsgeschwindigkeit und die Positioniergenauigkeit der einzelnen Achsen von Bedeutung.
Die Maschine verfügt über sechs numerisch gesteuerte CNC-Achsen und ermöglicht das Biegen von Rohren mit einem Durchmesser von bis zu 65 mm. Ihr fortschrittliches Steuerungssystem erlaubt die Herstellung komplexer dreidimensionaler Geometrien bei hoher Wiederholgenauigkeit.
Die einzelnen Achsen weisen folgende Parameter auf:
Es ist zu beachten, dass sich die angegebenen Werte auf eine beispielhafte Konfiguration einer Maschine der Baureihe PROVAR 6-65 beziehen und je nach Ausstattung abweichen können.
Die Positioniergenauigkeit der Achsen ist außerdem nicht mit der Maßtoleranz des fertigen Bauteils gleichzusetzen. Das Endergebnis wird durch die Eigenschaften des bearbeiteten Materials, die Rohrwandstärke, den Biegeradius, die Rückfederung und die richtige Werkzeugauswahl beeinflusst.
Die Kombination hoher Arbeitsgeschwindigkeiten mit der präzisen Steuerung von sechs Achsen macht die PROVAR 6-65 U-D zu einer geeigneten Lösung sowohl für die Serienproduktion als auch für die Herstellung anspruchsvoller Bauteile mit komplexer dreidimensionaler Geometrie.
Eine der interessantesten Möglichkeiten der Rohrbiegemaschine PROVAR 6-65 U-D ist die Herstellung von Bauteilen, deren Geometrie sich in drei Dimensionen erstreckt.
Das Rohr muss nicht ausschließlich in einer Ebene gebogen werden. Nach der ersten Biegung kann es gedreht, verschoben und anschließend in einem anderen Winkel erneut gebogen werden.
Auf diese Weise entsteht aus einem geraden Materialabschnitt ein dreidimensionales Bauteil, das beispielsweise um andere Konstruktionselemente herumgeführt werden kann.
Der Biegeprozess beginnt mit der Analyse der technischen Dokumentation. Auf dieser Grundlage werden die Längen der geraden Abschnitte, die Biegeradien, die Winkel und die räumliche Ausrichtung der einzelnen Bögen zueinander festgelegt.
Anschließend wird das Steuerungsprogramm für die Maschine vorbereitet.
Nach dem Einspannen des Rohres beginnt der automatische Bearbeitungszyklus:
Die gesamte Sequenz kann zahlreiche Biegungen umfassen, die in unterschiedlichen Ebenen ausgeführt werden.
Besonders wichtig ist dabei, dass eine entsprechend programmierte Reihenfolge der Bearbeitungsschritte auch dazu beiträgt, das Risiko von Kollisionen zwischen dem geformten Rohr und den Maschinenkomponenten zu reduzieren.
Einer der wichtigsten Parameter des Biegeprozesses ist der Biegeradius.
Er bestimmt, wie stark das Rohr gekrümmt wird. Je kleiner der Radius im Verhältnis zum Rohrdurchmesser ist, desto größer sind die Materialverformungen und desto höher sind die Anforderungen an die Werkzeuge.
Während des Biegens verhält sich das Metall an der Innen- und Außenseite des Bogens unterschiedlich.
An der Außenseite wird das Material gedehnt, während es an der Innenseite gestaucht wird. Dadurch können unerwünschte Erscheinungen wie eine Verringerung der Wandstärke, Faltenbildung oder Veränderungen der Querschnittsform auftreten.
Beim Biegen von Stahlrohren werden häufig Radien in der Größenordnung des 1,5- bis 2-Fachen des Rohraußendurchmessers berücksichtigt. Dies stellt jedoch keine allgemeingültige technologische Grenze dar. Ob ein kleinerer Radius möglich ist, hängt von der Materialart, der Wandstärke und den eingesetzten Werkzeugen ab.
Bei besonders anspruchsvollen Geometrien kann der Einsatz zusätzlicher Elemente erforderlich sein, die das Rohr von innen abstützen.
Wer eine arbeitende Rohrbiegemaschine beobachtet, achtet vor allem auf die Bewegung des Biegekopfes und die schrittweise Formung der Bögen. Dabei kann eines der wichtigsten Elemente des Prozesses nahezu vollständig verborgen bleiben.
Dabei handelt es sich um den Biegedorn, auch Mandrel genannt.
Der Dorn wird im Inneren des Rohres positioniert und stützt es im Verformungsbereich ab. Seine Aufgabe besteht darin, unkontrollierte Veränderungen des Rohrquerschnitts während der Biegung zu begrenzen.
Dies ist besonders bei der Bearbeitung dünnwandiger Rohre wichtig.
Ohne ausreichende Abstützung kann sich das Material abflachen, während an der Innenseite des Bogens Falten entstehen können. Ein richtig ausgewählter Biegedorn hilft, diese Erscheinungen zu reduzieren und einen gleichmäßigeren Querschnitt zu erhalten.
Bei anspruchsvolleren Anwendungen werden Gliederdorne eingesetzt, die sich besser an den Biegeverlauf anpassen können.
Bei den Lösungen, die in Maschinen der PROVAR-Baureihe eingesetzt werden, spielen auch unterstützende Funktionen für den Biegedorn eine wichtige Rolle.
Die automatische Schmierung sorgt für geeignete Reibungsbedingungen zwischen Material und Werkzeug. Dadurch können der Verschleiß der Arbeitskomponenten reduziert und die Prozessstabilität verbessert werden.
Die Funktion zum vorzeitigen Zurückziehen des Biegedorns ermöglicht wiederum die entsprechende Synchronisierung seiner Bewegung mit der Endphase des Biegevorgangs.
Ein richtig eingestellter Rückzugszeitpunkt hilft, das Risiko von Beschädigungen der Rohroberfläche zu reduzieren und die Durchführung nachfolgender Bearbeitungsschritte zu erleichtern.
In der industriellen Produktion zählen nicht nur Präzision, sondern auch die Zeit, die für die Vorbereitung der Maschine auf den nächsten Auftrag benötigt wird.
Die Rohrbiegemaschine PROVAR 6-65 U-D verfügt über eine Lösung, die den Einsatz eines zweistufigen Werkzeugsystems ermöglicht.
Je nach Konfiguration kann dieses System zwei unterschiedliche feste Biegeradien oder eine Werkzeugkombination für das Biegen mit festem und variablem Radius unterstützen.
Warum ist das wichtig?
Stellen wir uns ein Bauteil vor, bei dem mehrere enge Bögen und eine weitere, sanftere Krümmung erforderlich sind. Bei einer weniger flexiblen Maschinenausstattung könnte die Herstellung eines solchen Werkstücks ein zusätzliches Umrüsten oder die Aufteilung des Prozesses in mehrere Arbeitsschritte erfordern.
Das zweistufige Werkzeugsystem ermöglicht es, einen Teil dieser Vorgänge zu vermeiden, sofern die Bauteilgeometrie und die eingesetzten Werkzeuge eine Bearbeitung in einem einzigen Zyklus zulassen.
Für den Hersteller bedeutet dies die Möglichkeit, unterschiedlichste Projekte effizienter umzusetzen.
Eine der größten Herausforderungen beim Rohrbiegen ist die sogenannte Rückfederung.
Ein verformtes Metall behält nicht immer exakt die Form, die ihm durch das Werkzeug verliehen wurde. Nach dem Wegfall der Belastung bildet sich ein Teil der elastischen Verformung zurück, wodurch sich der Biegewinkel des Rohres geringfügig verändern kann.
Das bedeutet, dass für einen gewünschten Biegewinkel von 90° möglicherweise zunächst ein etwas größerer Winkel gebogen werden muss.
Die erforderliche Korrektur hängt unter anderem von folgenden Faktoren ab:
Moderne CNC-Steuerungen ermöglichen es, entsprechende Korrekturen im Programm zu berücksichtigen.
Nach der Herstellung eines Musterbauteils und der Überprüfung seiner Abmessungen können Anpassungen vorgenommen werden, um eine Geometrie zu erreichen, die den Konstruktionsvorgaben besser entspricht.
Dies ist besonders in der Serienproduktion wichtig, wo selbst geringe Ungenauigkeiten, die sich bei Hunderten von Bauteilen wiederholen, bei der späteren Montage Probleme verursachen können.
Hochwertiges Rohrbiegen erfordert die Kontrolle mehrerer potenzieller technologischer Probleme.
Während des Biegens wird das Material an der Innenseite des Rohres gestaucht. Wird die Verformung zu groß, können charakteristische Falten entstehen.
Um dieses Phänomen zu reduzieren, müssen der Biegeradius, die Position des Biegedorns, das Faltenglättwerkzeug und die Anpressparameter richtig gewählt werden.
Ein Rohr mit kreisförmigem Querschnitt kann beim Biegen eine stärker ovale Form annehmen.
Eine geringe Ovalisierung ist häufig eine natürliche Folge des Prozesses. Bei bestimmten Anwendungen ist der zulässige Wert jedoch genau festgelegt.
Dies betrifft unter anderem Rohrleitungskomponenten, bei denen die Erhaltung eines geeigneten Querschnitts für den Durchfluss des Mediums wichtig ist.
In solchen Fällen sind die richtige innere Abstützung und die Auswahl geeigneter Werkzeuge von besonderer Bedeutung.
An der Außenseite des Bogens wird das Material gedehnt. Ist die Verformung zu groß, kann es zu einer übermäßigen Verringerung der Wandstärke und im Extremfall sogar zu Rissen kommen.
Dieses Risiko lässt sich durch die richtige Auswahl des Materials, des Biegeradius und der technologischen Parameter reduzieren.
Unterschiede zwischen dem programmierten und dem tatsächlichen Biegewinkel können durch Rückfederung, schwankende Materialeigenschaften oder eine fehlerhafte Werkzeugeinstellung entstehen.
Abhilfe schaffen die Kontrolle von Musterbauteilen und eine entsprechende Korrektur des Programms.
Ein richtig vorbereiteter Biegeprozess sollte nicht nur die Übereinstimmung der Geometrie mit der technischen Dokumentation gewährleisten, sondern auch eine geeignete Oberflächenqualität und die Erhaltung der erforderlichen Materialeigenschaften sicherstellen.
Die CNC-Biegetechnologie wird bei der Bearbeitung unterschiedlicher Metalle und Legierungen eingesetzt.
Jeder Werkstoff besitzt jedoch spezifische Eigenschaften, die bei der Vorbereitung des Prozesses berücksichtigt werden müssen.
Baustahl wird häufig für die Herstellung von Gestellen, Rahmen, Maschinenkomponenten und Industriekonstruktionen verwendet.
Mit entsprechend ausgewählten Parametern lassen sich sowohl einfache Bögen als auch komplexere dreidimensionale Formen herstellen.
Edelstahl wird wegen seiner Korrosionsbeständigkeit und der ansprechenden Oberflächenoptik geschätzt. Er findet unter anderem in der Lebensmittelindustrie, bei technischen Ausrüstungen und in Rohrleitungssystemen Verwendung.
Seine Bearbeitung kann höhere Umformkräfte und eine genauere Berücksichtigung der Rückfederung erfordern, abhängig von der Werkstoffgüte und dem Materialzustand.
Aluminium zeichnet sich durch sein geringes Gewicht und seine gute Korrosionsbeständigkeit aus und wird deshalb häufig in Leichtbaukonstruktionen eingesetzt.
Beim Biegen müssen jedoch die Eigenschaften der jeweiligen Legierung und ihr Verfestigungszustand berücksichtigt werden. Einige Aluminiumlegierungen lassen sich relativ leicht umformen, während andere größere Biegeradien erfordern.
Kupferrohre werden unter anderem in technischen Anlagen sowie in Kälte- und Heizungssystemen eingesetzt.
Ihr Biegen erfordert eine sorgfältige Kontrolle der Verformungen, insbesondere wenn die Erhaltung eines ausreichenden Durchflussquerschnitts und der Querschnittsgeometrie wichtig ist.
Ob ein bestimmtes Material auf einer konkreten Maschine bearbeitet werden kann, muss jeweils unter Berücksichtigung des Durchmessers, der Wandstärke, des Biegeradius und der verfügbaren Werkzeuge beurteilt werden.
Die Einsatzmöglichkeiten der CNC-Rohrbiegetechnologie sind wesentlich vielfältiger, als man zunächst vermuten könnte. Bauteile, die mit diesem Verfahren hergestellt werden, begegnen uns nahezu täglich, auch wenn uns die Komplexität ihrer Produktion häufig nicht bewusst ist.
In der Automobilbranche werden gebogene Rohre unter anderem für Abgasanlagen, technische Leitungen, Sitzkonstruktionen und ausgewählte Karosseriekomponenten verwendet.
In diesem Sektor sind Wiederholgenauigkeit, Maßhaltigkeit und die Möglichkeit zur Herstellung größerer Serien von besonderer Bedeutung.
In Industrie- und Landmaschinen können gebogene Rohrbauteile konstruktive, schützende oder installationstechnische Funktionen übernehmen.
Beispiele hierfür sind Rahmen, Halterungen, Leitungen, Schutzvorrichtungen und Stützelemente.
Metallgestelle für Stühle, Tische, Sessel oder Regale werden häufig aus präzise gebogenen Rohren und Profilen hergestellt.
Die CNC-Technologie ermöglicht die Herstellung wiederholgenauer Formen, die sowohl für das Erscheinungsbild der Möbel als auch für ihre einfache Montage von Bedeutung sind.
Rahmen von Trainingsgeräten, Griffe, Handläufe und Konstruktionselemente von Fitnessgeräten müssen eine entsprechende Festigkeit und präzise Passgenauigkeit aufweisen.
Das CNC-Biegen ermöglicht die Herstellung von Bauteilen mit komplexer Geometrie, die anschließend durch Schweißen oder andere Verbindungstechniken zusammengefügt werden können.
Absperrungen, Fahrradständer, Geländer, Stadtmobiliar und Ausstattungselemente öffentlicher Räume sind weitere Beispiele für den Einsatz gebogener Rohre.
Bei solchen Anwendungen sind nicht nur die mechanischen Eigenschaften, sondern auch die Ästhetik und die Wiederholgenauigkeit der Formen wichtig.
Ist eine moderne CNC-Rohrbiegemaschine immer die bessere Lösung als einfachere Anlagen?
Das hängt wesentlich von der Art der Produktion ab.
Bei einzelnen, unkomplizierten Bauteilen können herkömmliche Biegeverfahren ausreichend und wirtschaftlich sinnvoll sein.
Anders sieht es aus, wenn ein Projekt zahlreiche Biegungen, eine präzise Positionierung oder die Herstellung größerer Mengen identischer Bauteile erfordert.
Eine moderne CNC-Rohrbiegemaschine reduziert den Zeitaufwand für die manuelle Positionierung des Materials. Gespeicherte Programme erleichtern außerdem die erneute Ausführung bereits realisierter Aufträge.
Besonders wichtig ist die Möglichkeit, für aufeinanderfolgende Werkstücke vergleichbare Prozessbedingungen aufrechtzuerhalten.
Dies bedeutet jedoch nicht, dass die Qualitätskontrolle vollständig entfällt. Die Automatisierung schafft vielmehr besser vorhersehbare Produktionsbedingungen und ermöglicht es, mögliche Abweichungen schneller zu erkennen.
Die Herstellungskosten eines Rohrbauteils hängen von wesentlich mehr Faktoren ab als nur von der reinen Betriebszeit der Biegemaschine.
Auch der Materialverbrauch, die Anzahl der Bearbeitungsschritte, die Notwendigkeit zusätzlicher Verbindungen und die Montagezeit spielen eine wichtige Rolle.
Ein gut konstruiertes gebogenes Bauteil kann eine Konstruktion ersetzen, die aus mehreren einzelnen Rohrabschnitten besteht.
Anstatt einzelne Stücke zuzuschneiden, in einer Vorrichtung auszurichten und anschließend zu verschweißen, lässt sich in bestimmten Fällen die gesamte Geometrie aus einem einzigen Materialabschnitt herstellen.
Diese Lösung kann mehrere Vorteile bieten:
Natürlich kann oder sollte nicht jede Konstruktion aus einem einzigen Bauteil hergestellt werden. Dabei müssen die Verfügbarkeit geeigneter Werkzeuge, die räumlichen Einschränkungen der Biegemaschine, die Festigkeitsanforderungen und die Wirtschaftlichkeit des gesamten Prozesses berücksichtigt werden.
Dennoch lohnt es sich bereits in der Konstruktionsphase zu prüfen, ob der Einsatz des CNC-Biegens die Konstruktion vereinfachen und die Anzahl nachfolgender Bearbeitungsschritte reduzieren kann.
Das Biegen eines Rohres ist häufig nur einer von mehreren Schritten auf dem Weg zum fertigen Produkt.
Je nach Verwendungszweck kann das Bauteil zuvor zugeschnitten, mit Bohrungen versehen, mit anderen Komponenten verbunden oder durch eine geeignete Oberflächenbehandlung geschützt werden müssen.
Deshalb ist die Möglichkeit, unterschiedliche Metallbearbeitungstechnologien miteinander zu kombinieren, ein wichtiger Vorteil von BAPRO-MET.
In unserem Maschinenpark setzen wir Technologien ein, die unter anderem das Laserschneiden von Rohren und Profilen, das Biegen, Schweißen und Pulverbeschichten ermöglichen.
Dadurch können wir die Umsetzung von Aufträgen aus einer umfassenderen technologischen Perspektive planen.
Ein Konstruktionselement kann beispielsweise folgende Bearbeitungsschritte durchlaufen:
Eine sorgfältige Planung der Reihenfolge dieser Arbeitsschritte kann unnötige Materialbewegungen reduzieren und den gesamten Produktionsprozess effizienter gestalten.
Um die Möglichkeiten einer modernen Rohrbiegemaschine vollständig auszuschöpfen, sollte auf eine sorgfältige Vorbereitung der technischen Dokumentation geachtet werden.
Zu den wichtigsten Angaben gehören der Rohraußendurchmesser, die Wandstärke, die Werkstoffgüte, die Biegeradien und -winkel sowie die räumliche Anordnung der einzelnen Bögen zueinander.
Bei dreidimensionalen Bauteilen ist ein 3D-Modell besonders hilfreich, da es eine genauere Analyse der Geometrie ermöglicht.
Außerdem sollten die erforderlichen Maßtoleranzen festgelegt und diejenigen Flächen oder Punkte gekennzeichnet werden, die bei der späteren Montage besonders wichtig sind.
Auch die Reihenfolge der Biegungen spielt eine wesentliche Rolle.
Ein Bauteil, das auf der technischen Zeichnung relativ einfach aussieht, kann schwierig herzustellen sein, wenn eine der zuvor ausgeführten Biegungen das korrekte Einspannen des Rohres für den nächsten Bearbeitungsschritt verhindert.
Deshalb kann die Berücksichtigung der technologischen Möglichkeiten der Biegemaschine bereits in der Konstruktionsphase kostspielige Konstruktionsänderungen vermeiden.
Die Zusammenarbeit zwischen Konstrukteur und Hersteller ermöglicht es häufig, eine Lösung zu finden, die die Funktionalität des Bauteils erhält und gleichzeitig einfacher sowie wirtschaftlicher herzustellen ist.
Bei der Herstellung eines einzelnen Bauteils steht die Erreichung der erforderlichen Geometrie im Vordergrund. Bei größeren Serien kommt eine zusätzliche Herausforderung hinzu: Jedes weitere Werkstück muss die in der technischen Dokumentation festgelegten Parameter erfüllen.
Moderne CNC-Steuerungen erleichtern dies durch die Möglichkeit, Programme zu speichern und festgelegte Bewegungsabläufe wiederholt auszuführen.
Das bedeutet jedoch nicht, dass der Prozess ohne Überwachung auskommt.
Die Materialeigenschaften können zwischen einzelnen Chargen variieren, während die Werkzeuge einem allmählichen Verschleiß unterliegen. Deshalb sind regelmäßige Messungen, die Kontrolle des Werkzeugzustands und die Überprüfung wichtiger Prozessparameter unerlässlich.
Besondere Aufmerksamkeit sollte folgenden Aspekten gelten:
Eine sachgerecht durchgeführte Qualitätskontrolle ermöglicht es, Abweichungen zu erkennen, bevor sie sich auf eine größere Anzahl produzierter Bauteile auswirken.
Mit der Weiterentwicklung der Industrie steigen auch die Anforderungen an Lieferanten von Metallkomponenten. Entscheidend ist nicht mehr nur die Fertigung eines Bauteils nach Zeichnung, sondern auch die Wiederholgenauigkeit, die Flexibilität der Produktion und die Fähigkeit, komplexere Konstruktionen umzusetzen.
Die sechsachsige Rohrbiegemaschine Macri Italia PROVAR 6-65 U-D ist ein wichtiger Bestandteil der technologischen Ausstattung von BAPRO-MET.
Dank der erweiterten CNC-Steuerung können wir anspruchsvolle Projekte im Bereich des dreidimensionalen Biegens von Rohren und Profilen realisieren, bei denen Präzision, korrekte Geometrie und hohe Verarbeitungsqualität entscheidend sind.
Das Zusammenspiel mehrerer Achsen, der Einsatz geeigneter Werkzeuge und die Automatisierung aufeinanderfolgender Bearbeitungsschritte ermöglichen es, das Potenzial moderner Biegetechnologie effizient zu nutzen.
Besonders wichtig ist dabei, dass wir diese Technologie mit weiteren Metallbearbeitungsverfahren kombinieren. Dadurch können wir auch an der Umsetzung umfassenderer Industrieprojekte mitwirken.
Modernes Rohrbiegen verbindet Mechanik, fortschrittliche numerische Steuerung und technologisches Fachwissen. Die Qualität des fertigen Bauteils hängt nicht allein von der Maschine ab, sondern auch von der richtigen Prozessvorbereitung, der Auswahl geeigneter Werkzeuge und der Kontrolle der Bearbeitungsparameter.
Die Macri Italia PROVAR 6-65 U-D ermöglicht es, diese Vorteile bei der Herstellung komplexer Rohrbauteile zu nutzen – auch bei Werkstücken, die zahlreiche Biegungen in unterschiedlichen Ebenen erfordern.
Bei BAPRO-MET setzen wir auf Technologien, die eine präzise und wiederholgenaue Metallbearbeitung ermöglichen. Dank unseres modernen Maschinenparks können wir Projekte für unterschiedliche Industriezweige realisieren – von einzelnen Komponenten bis hin zu umfangreicheren Produktionsserien.
Suchen Sie einen zuverlässigen Fertigungspartner für Rohrbauteile mit anspruchsvoller Geometrie? Entdecken Sie unsere Möglichkeiten im Bereich des CNC-Rohrbiegens und kontaktieren Sie BAPRO-MET, um die Einzelheiten Ihres Projekts zu besprechen.